工厂记录 · 2026年07月23日
第二条熨平折叠线投产,台布每小时 780 条
2026 年 7 月 23 日,后整理车间的第二条熨平折叠线完成安装调试,辊温 175 摄氏度、车速 6 米/分钟,台布处理能力每小时 780 条。两条线并行后日处理上限从 8600 条提到 1.5 万条。
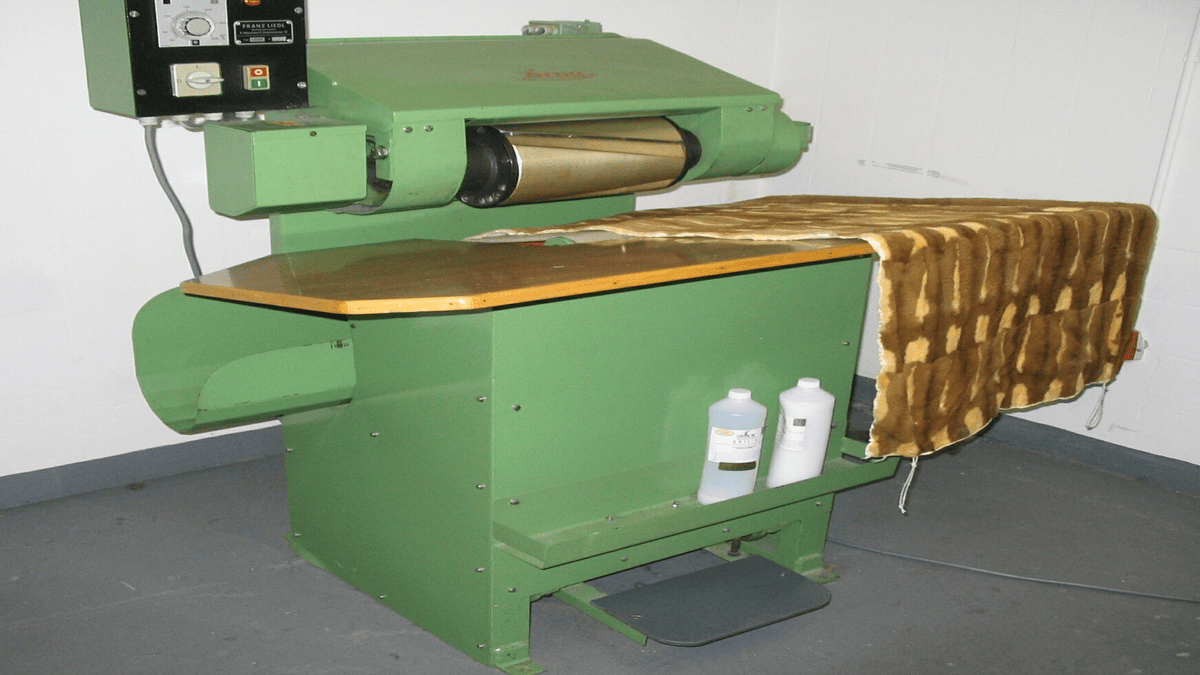
新线配 4 组熨辊与 1 台自动折叠机,台布进料后经展布、熨平、折边、计数四道,折边误差控制在 10 毫米以内。调试期跑了 3200 条台布,折边超差的 46 条,主要是 180 克/平方米的薄布在展布段跑偏,调整展布轮压力后降到 8 条。
产能上来之后,宴会加急从 24 小时缩到 12 小时。宴会结束当晚 23:00 收件,次日 05:00 完成洗涤与定型,16:00 前送回门店。7 月下旬接的第一单是南岸一家宴会厅的 42 桌婚宴,共 520 条台布,实际交付时点是次日 14:40。
能耗数据也记了下来。新线满负荷运行时蒸汽消耗 0.42 吨/小时,两条线并行比单线分两班跑省 11% 的汽;电耗每小时 18.6 千瓦时,主要来自 4 台变频电机与折叠机气泵。
厂里同时调整了质检岗位。原来 2 名质检员在单线末端抽检 10%,现在改成两条线各 1 名,抽检比例不变,但单条线的等待时间从 40 分钟缩到 15 分钟,返洗批次当日就能重跑。
新线的折叠机与计数装置接入了车间报表系统。每条台布的折边误差与数量写进批次档案,7 月 23 日至 31 日累计 6.4 万条,折边超差 132 条,全部挑出返工,平均返工耗时 26 分钟。
文中时间、地点与数值来自当期台账与报表;涉及客户名称时按约定脱敏处理。